Belastbare Bauteile
werden hier geschmiedet.
Gesenkschmieden, CNC-Bearbeitung und Wärmebehandlung für Automobilindustrie, Nutzfahrzeuge, Energie und Baumaschinen. Von 0,4 kg bis 180 kg unter einem Dach.
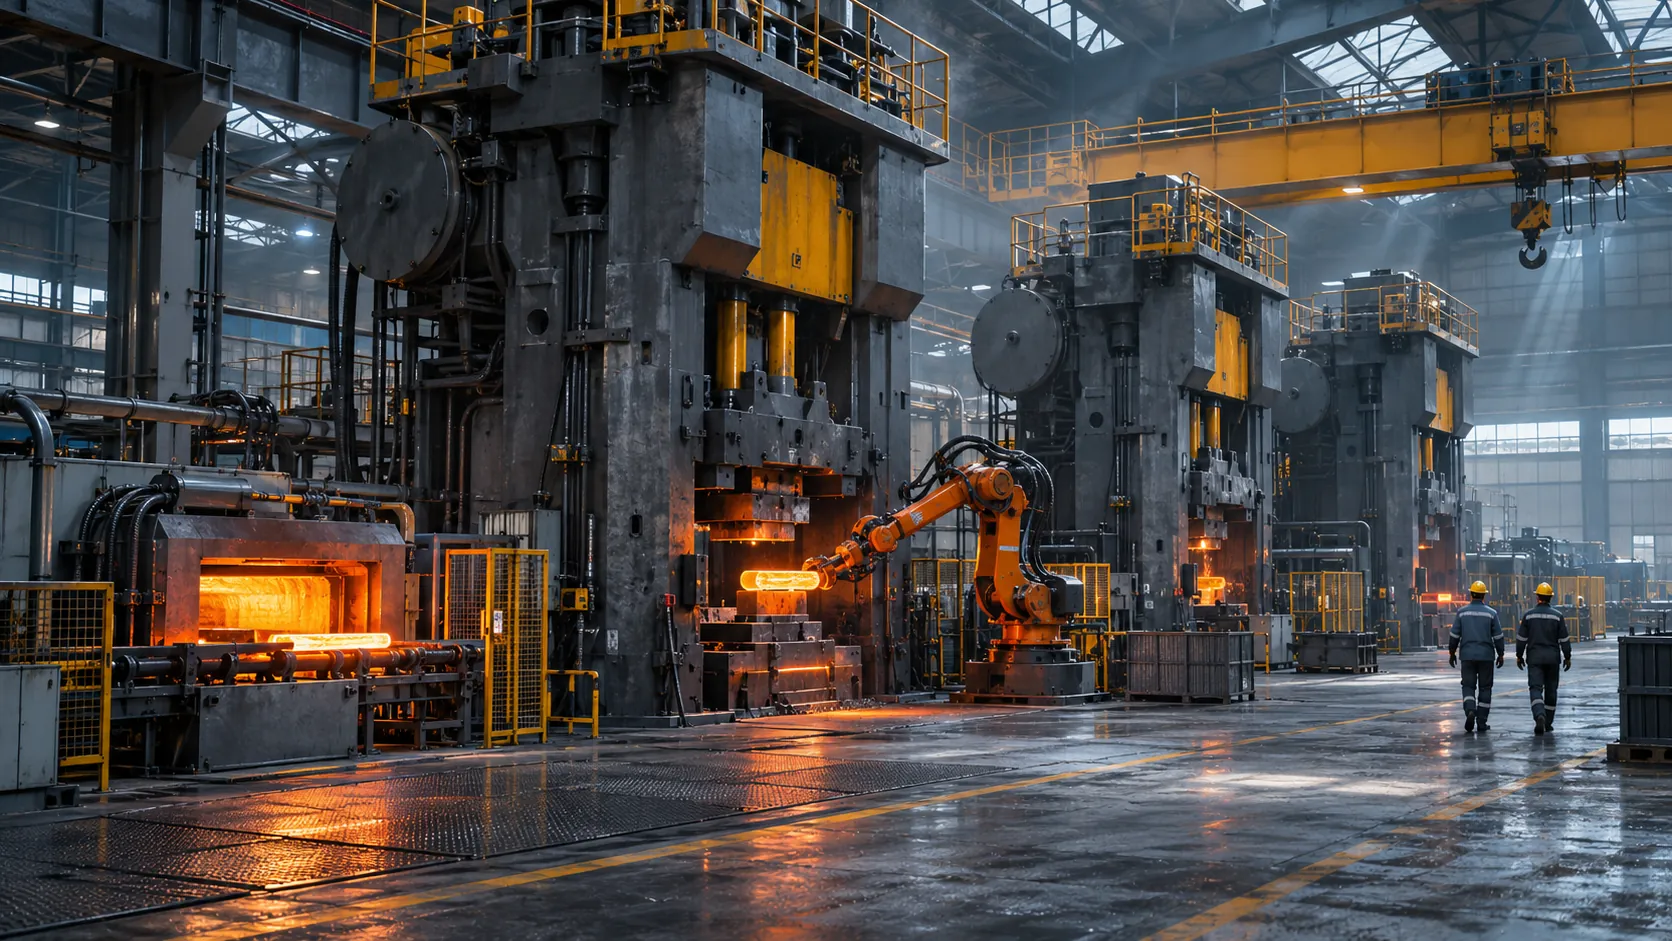
Der Weg eines Bauteils · 3D
01 / 05
OP 10 · Zuschnitt · 20 °C
Am Anfang steht ein kalter Stab.
Jedes Bauteil beginnt als Abschnitt eines Stahlstabs mit bekannter Schmelzennummer. Diese Nummer begleitet das Bauteil über seine gesamte Lebensdauer.
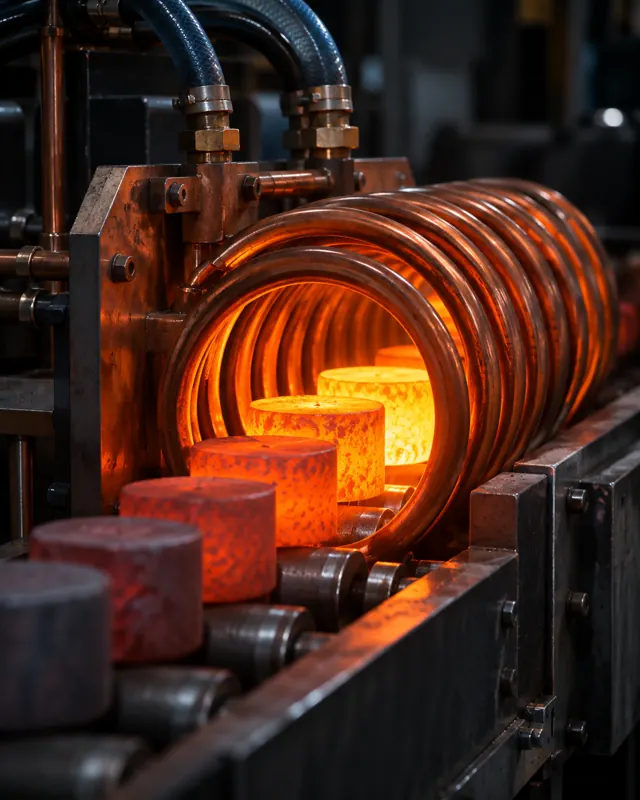
OP 20 · Erwärmen · 1250 °C
1250 °C in 90 Sekunden.
Die Induktionsspule erwärmt den Rohling von innen. Wenn die Farbe von Kirschrot zu Strohgelb wechselt, ist der Stahl bereit zum Umformen.
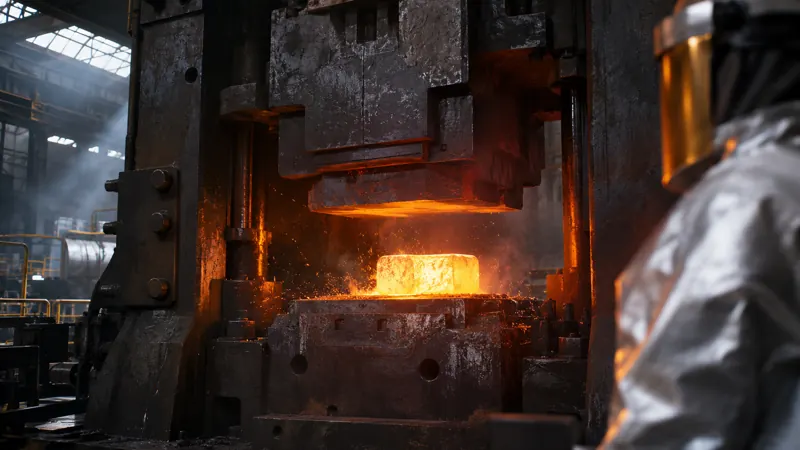
OP 30 · Schmieden · 1200 °C
Ein Hub, 4.000 Tonnen.
Das Gesenk formt das Metall bis in jede Ecke. Der Faserverlauf folgt der Bauteilgeometrie und wird nicht durchtrennt.
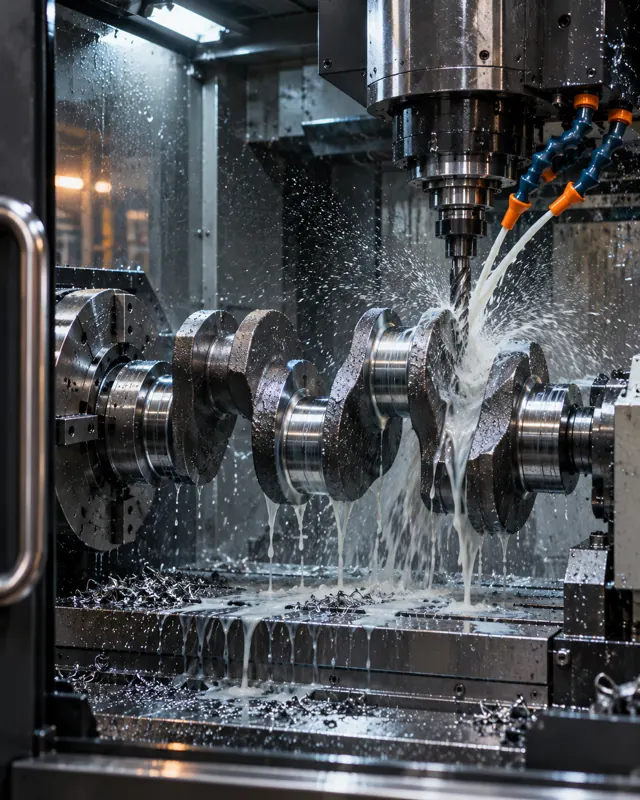
OP 60 · Explosionsansicht · 20 °C
Jedes Detail vermessen.
Die Kurbelwelle zerlegt sich in Zapfen, Wangen und Gegengewichte. Jede bearbeitete Fläche wird mit den Zeichnungstoleranzen verglichen.
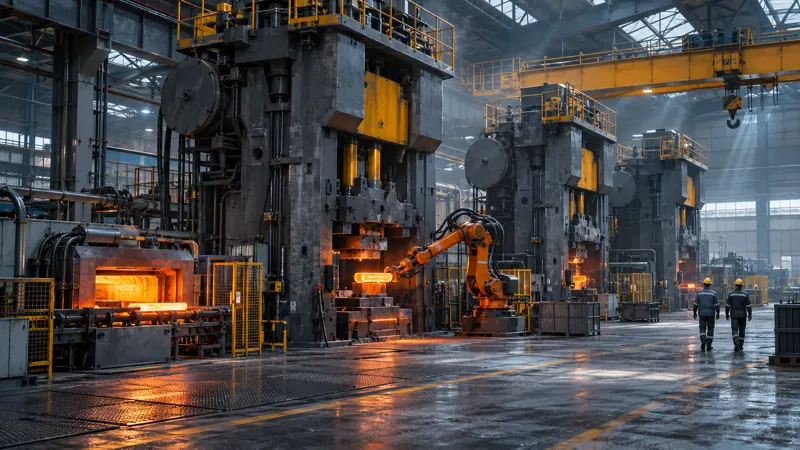
OP 80 · Werk · 20 °C
Sieben Linien, ein Dach.
Schmieden, Wärmebehandlung und Zerspanung erfolgen im selben Werk. Das Bauteil bleibt bis zum Verlassen des Werks am selben Standort.
Kapazität in technischen Einheiten
Der Weg
eines Bauteils
Neun Arbeitsgänge vom Stab bis zum Versand. Jedes Bauteil erhält diese Laufkarte und wird unter derselben Nummer verfolgt. Bewegen Sie den Mauszeiger über die Zeilen: Die Temperaturskala links erwärmt sich mit dem Bauteil.
| Op. | Arbeitsgang | Temperatur | Anlage | Dauer |
|---|---|---|---|---|
| OP 10 | Zuschnitt | 20 °C | Bandsäge und Kaltschere | 6 Sek. |
| OP 20 | Erwärmen | 1 250 °C | Induktionserwärmer, 1.200 kW | 90 Sek. |
| OP 30 | Schmieden | 1 200 °C | 4.000-t-Gesenkschmiedepresse, robotergestützt | 14 Sek. |
| OP 40 | Entgraten | 1 050 °C | Entgratpresse, Warmkalibrieren | 8 Sek. |
| OP 50 | Wärmebehandlung | 850 °C | Durchlaufofen, Wasser-/Polymerabschreckung | 4 Std. |
| OP 60 | Bearbeitung | 20 °C | CNC-Dreh-Fräszentren | 12 Min. |
| OP 70 | Prüfung | 20 °C | KMG, Magnetpulver, Ultraschall, Härte | %100 |
| OP 80 | Versand | 20 °C | Chargenetikett, Rückverfolgbarkeitsnachweis | — |
Was wir schmieden
Zeichnungsteile für vier Branchen. Keine Katalogware: Jedes Bauteil beginnt mit einer Kundenzeichnung.
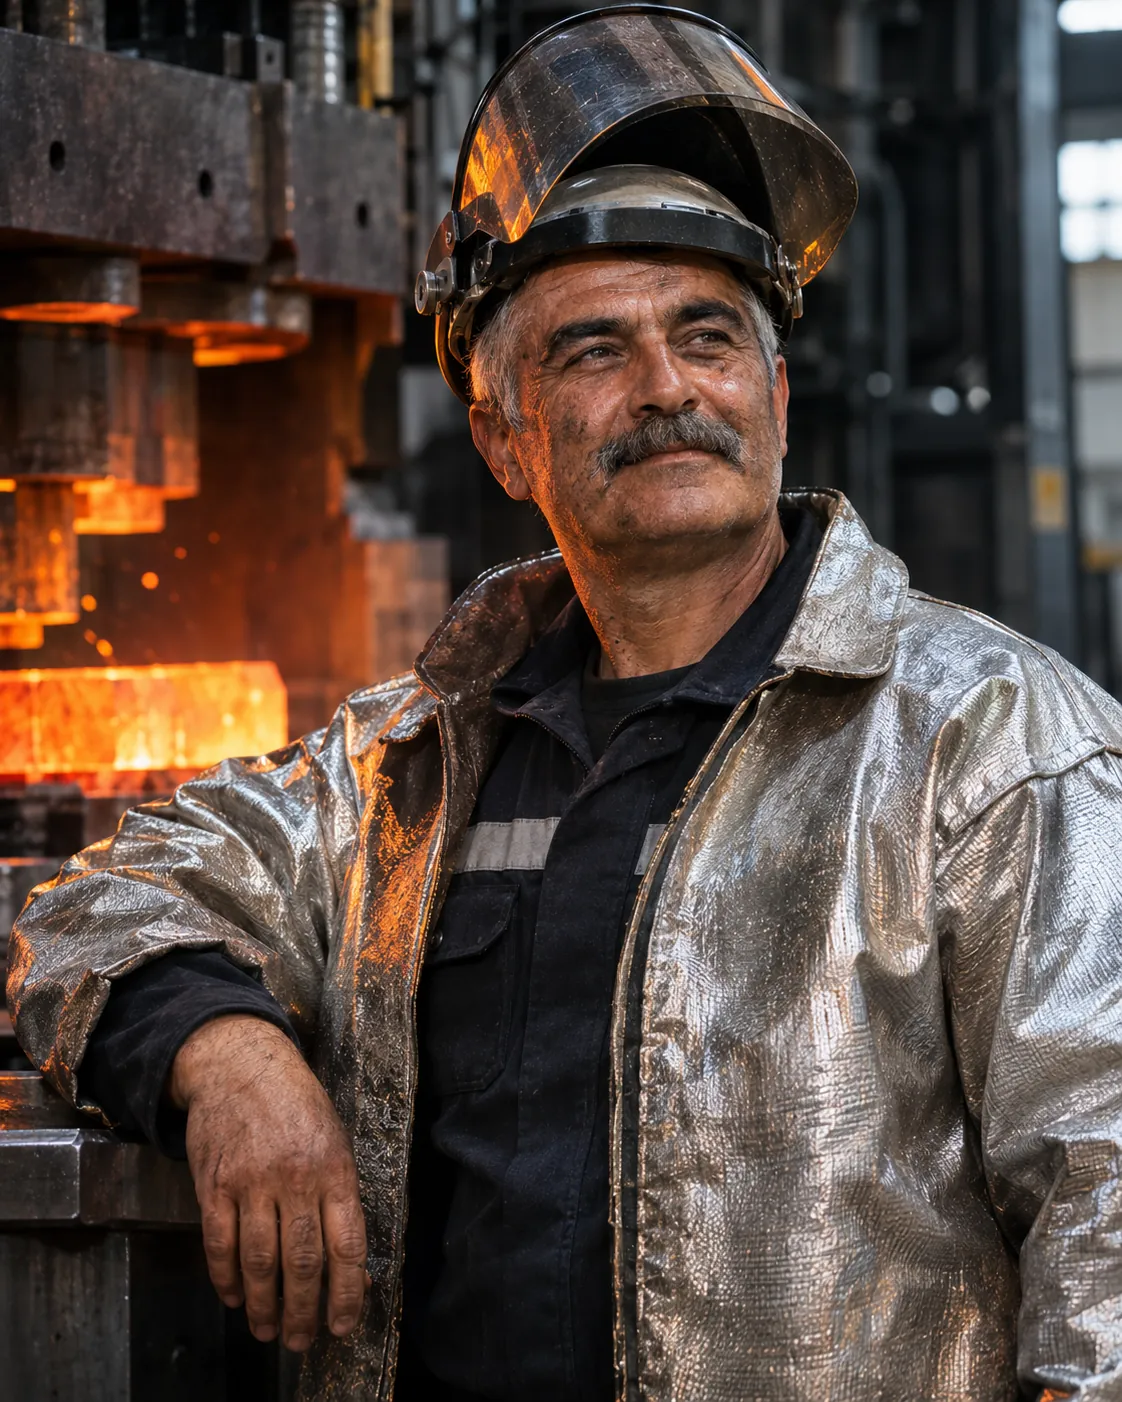
„Ein gut geschmiedetes Teil erkennt man am Klang. Die Presse schlägt einmal zu, mit einem satten Ton. Fehlt dieser Klang, stimmt auch das Teil nicht.“
Pressenführer, seit 31 Jahren · Schicht B
Der Nachweis
steht im Dokument
Die vier zuerst angefragten Dokumente europäischer Einkäufer auf der ersten Seite.
Gültig bis: 00.00.2028
Gültig bis: 00.00.2028
Gültig bis: 00.00.2027
Gültig bis: 00.00.2027
Flansche und Ventilgehäuse
Lieferanteil, 2025
Von der Produktion gehen
86 %
ins Ausland
Deutschland ist der größte Markt. Von Manisa dauert der Transport nach Europa 4–6 Tage per Lkw und vom Hafen İzmir 9–12 Tage auf dem Seeweg.
- Deutschland%34
- Italien%12
- Frankreich%9
- Polen%7
- Tschechien%6
- Schweden%5
- USA%4
- 24 weitere Länder%9
- Türkei%14
Nachhaltigkeit
Ziel: CO₂-Ausstoß je Tonne bis 2030 um 40 % senken.
Dach-Solaranlage, Rückführung von 98 % der Grate und Späne ins Stahlwerk und induktives Erwärmen. Die Kennzahlen werden im Jahresbericht erfasst.
Ziele und Messwerte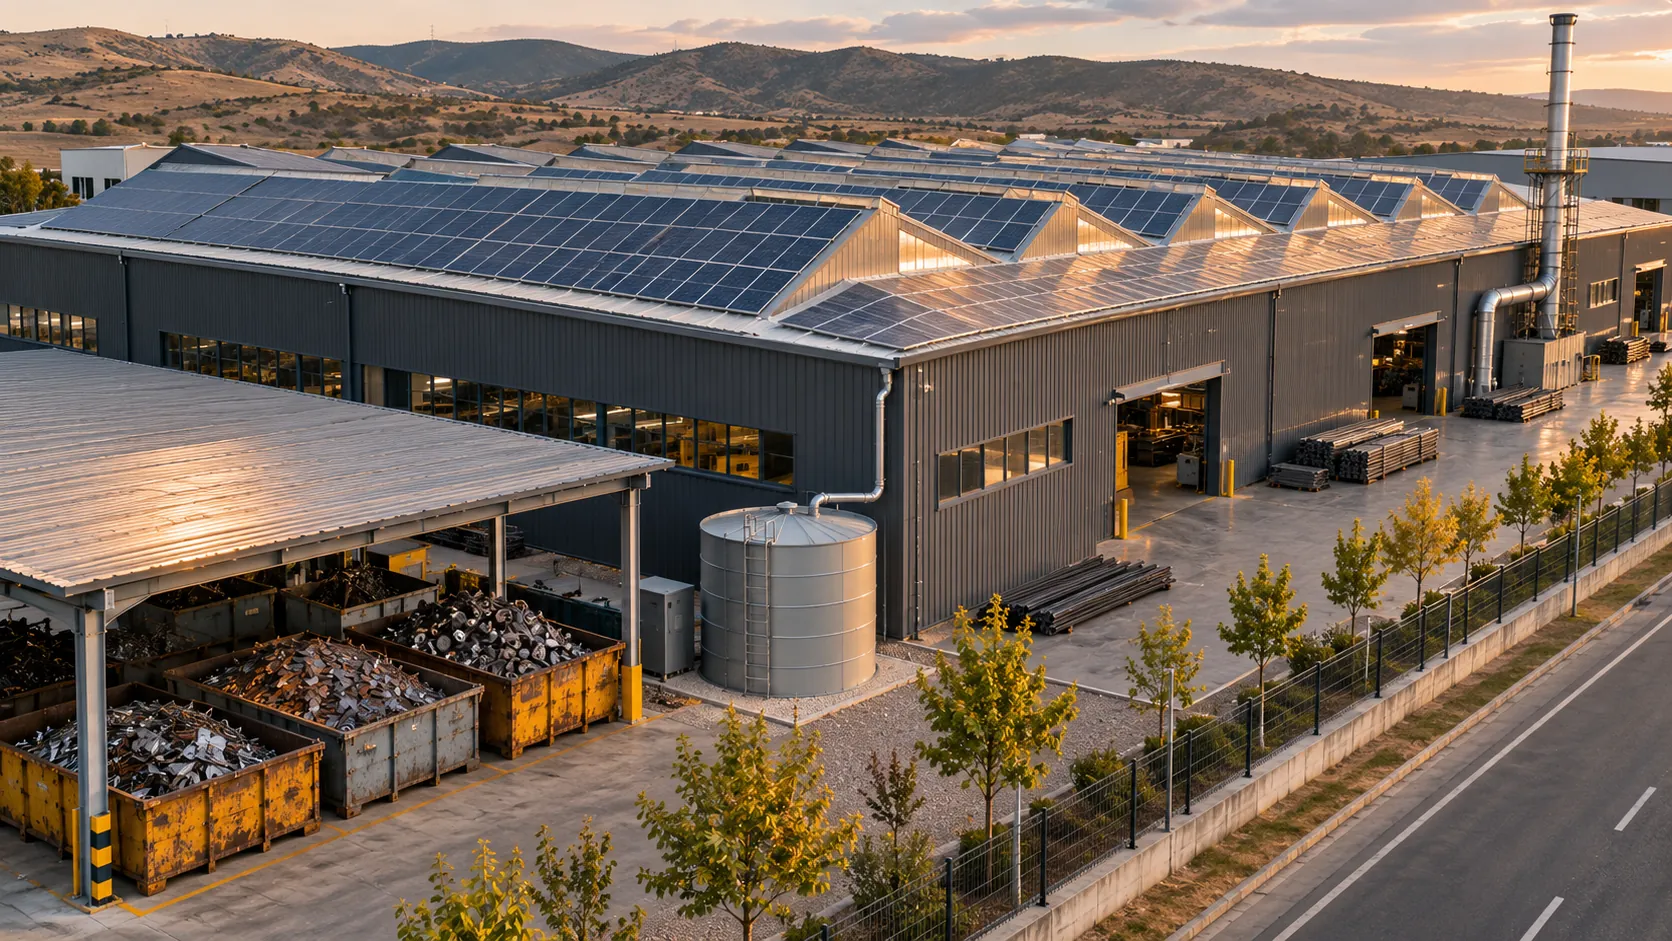
Nächster Schritt
Senden Sie Ihre Zeichnung.Machbarkeitsprüfung in 48 Stunden →
Eine STEP-, IGES- oder PDF-Zeichnung, Jahresbedarf und Werkstoff genügen. Sie erhalten eine Antwort aus der Technik.