Ungeprüfte Teile
werden nicht versandt
Qualität ist Aufgabe jedes Arbeitsgangs und nicht nur einer Abteilung. Das letzte Wort hat dennoch das Labor.
- Kundenreklamationsrate
- 12 ppm
- Messgeräte
- 64 Stück
- Labor
- Akkreditiert
- Rückverfolgbarkeit
- Schmelze → Bauteil
Zertifikate
IATF 16949Qualitätsmanagement der Automobilindustrie
Zertifikat-Nr.: 0000000 · 00.00.2028
Zertifikat-Nr.: 0000000 · 00.00.2028
ISO 9001Qualitätsmanagementsystem
Zertifikat-Nr.: 0000000 · 00.00.2028
Zertifikat-Nr.: 0000000 · 00.00.2028
ISO 14001Umweltmanagementsystem
Zertifikat-Nr.: 0000000 · 00.00.2027
Zertifikat-Nr.: 0000000 · 00.00.2027
ISO 45001Arbeits- und Gesundheitsschutz
Zertifikat-Nr.: 0000000 · 00.00.2027
Zertifikat-Nr.: 0000000 · 00.00.2027
ISO 50001Energiemanagementsystem
Zertifikat-Nr.: 0000000 · 00.00.2027
Zertifikat-Nr.: 0000000 · 00.00.2027
PED 2014/68Werkstoffzulassung für Druckgeräte
Flansche und Ventilgehäuse
Flansche und Ventilgehäuse
EN 10204 3.1Werkstoffprüfbescheinigung
Mit jeder Lieferung
Mit jeder Lieferung
ISO/IEC 17025Laborakkreditierung
Mechanische Prüfungen
Mechanische Prüfungen
Prüfung
und Verfahren
Welche Fehler wir mit welchem Verfahren und in welchen Abständen prüfen.
| Kürzel | Verfahren | Prüfziel | Häufigkeit |
|---|---|---|---|
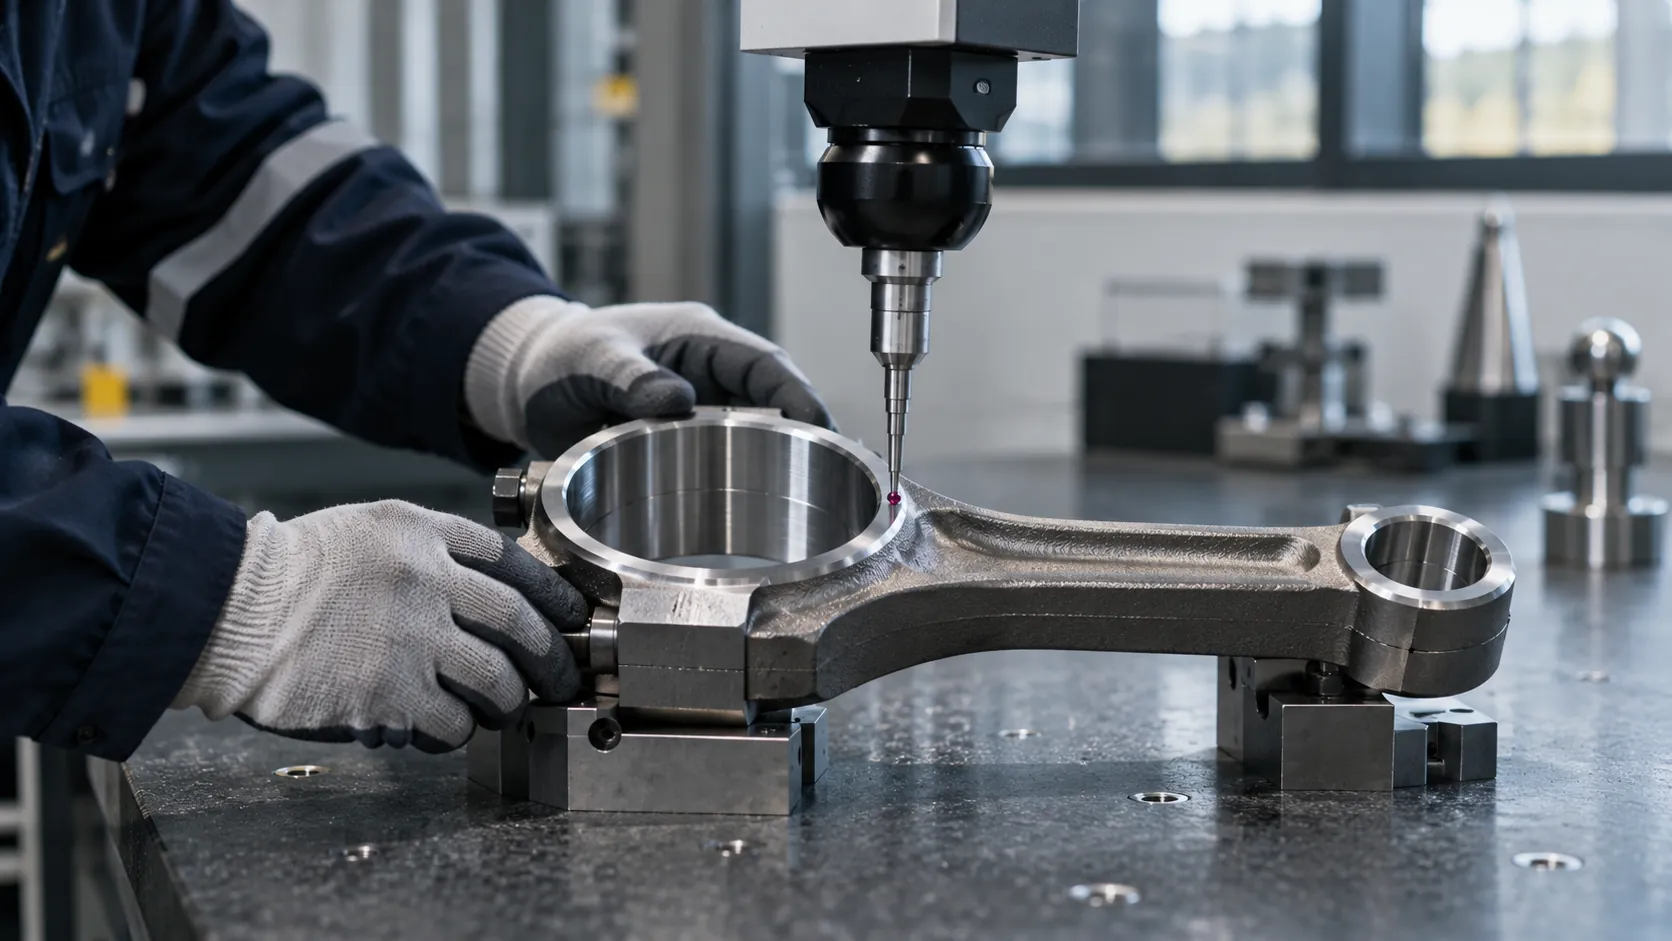
| CMM | Koordinatenmessung | 2 Geräte, Messvolumen 1.200 × 2.000 mm | Serienanlauf und regelmäßige Messung |
| OES | Optische Emissionsspektrometrie | Chemische Zusammensetzung eingehender Stäbe | Jede Schmelze |
| MPI | Magnetpulverprüfung | Oberflächenrisse | 100 % der sicherheitsrelevanten Teile |
| UT | Ultraschallprüfung | Innere Unregelmäßigkeiten | 100 % der Kurbelwellen und Achsen |
| HB/HRC | Härte | Nach der Wärmebehandlung | Jeder Korb |
| Metallografie | Gefüge, Faserverlauf | Schliff und Ätzung | Serienanlauf und bei Verdacht |
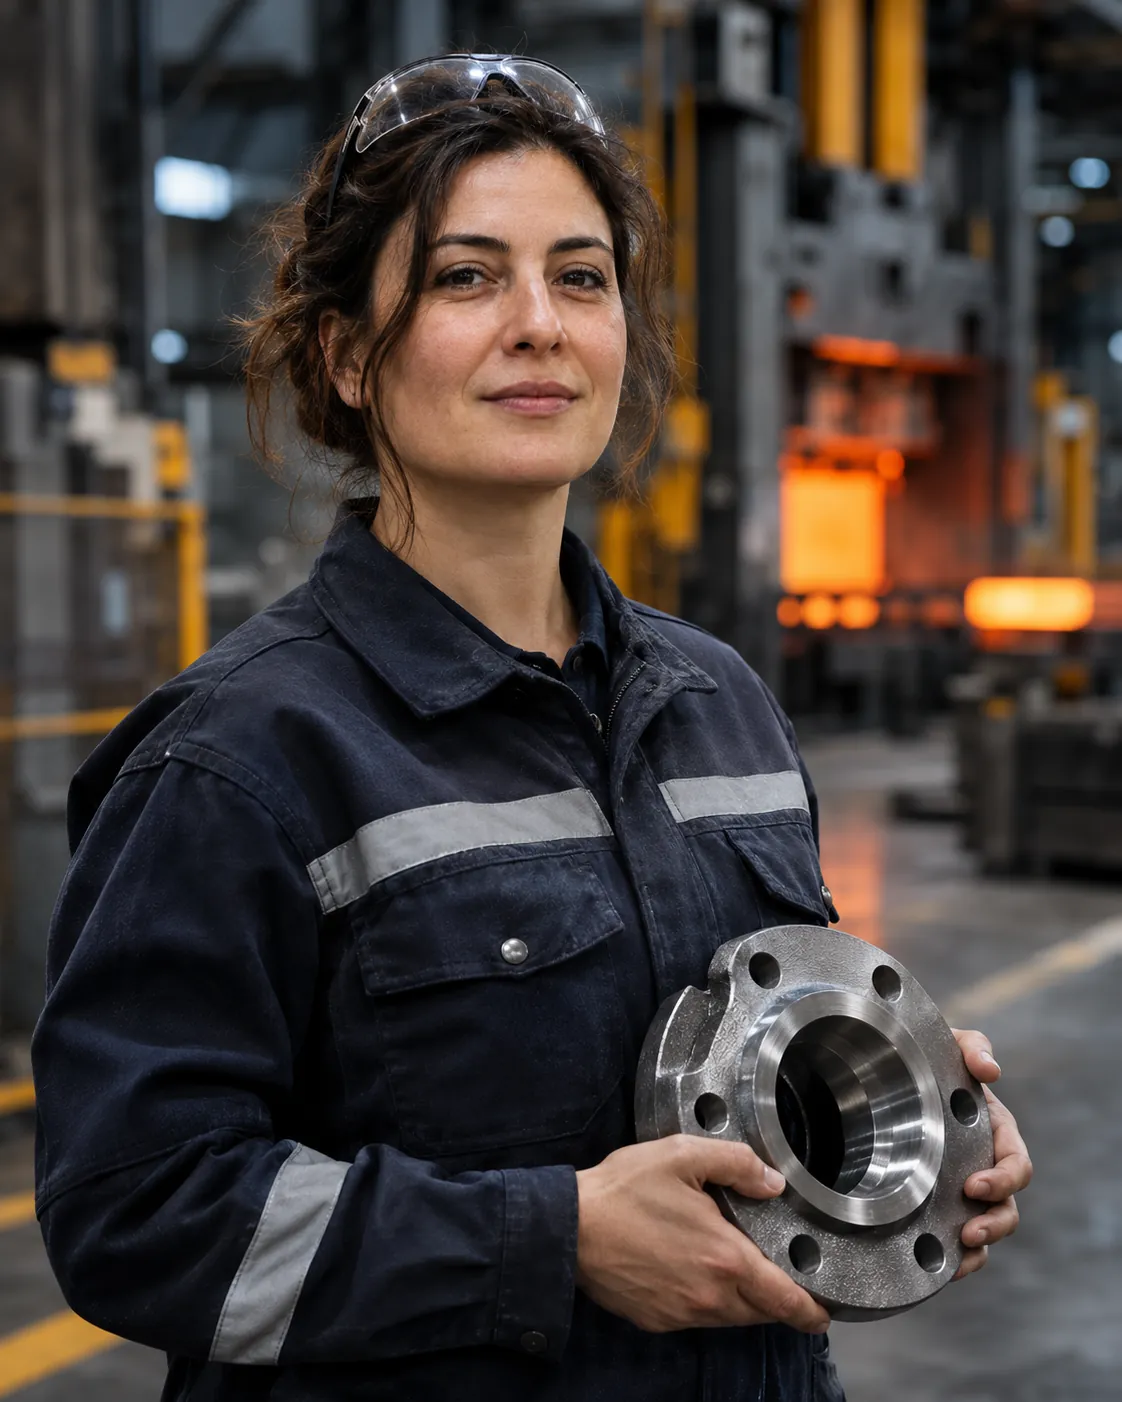
„Wenn Sie nach der Geschichte eines Bauteils fragen, müssen wir innerhalb von drei Minuten die Schmelze des Stabs und die verwendete Presse nennen können.“
Qualitätsingenieur · Metallurgisches Labor
Serienanlauf neuer Bauteile
Von der Zeichnung zur Serienfertigung in 14 Wochen.
- 01
Machbarkeit
48 Stunden. Schmiedbarkeit, Werkstoff und Werkzeugkonzept.
- 02
Werkzeug und Simulation
Werkstoffflusssimulation, Werkzeugkonstruktion und -fertigung.
- 03
Muster
Erstmuster, Messbericht und Gefügeprüfung.
- 04
PPAP
Unterlagen nach Level 3; Serienfertigung nach Freigabe.
Nächster Schritt
Senden Sie Ihre Zeichnung.Machbarkeitsprüfung in 48 Stunden →
Eine STEP-, IGES- oder PDF-Zeichnung, Jahresbedarf und Werkstoff genügen. Sie erhalten eine Antwort aus der Technik.